

Vevői útmutató az automatikus körfűrészgépekhez: Mit kell tudni a befektetés előtt
 2026.06.09
 Ipari hírek
Mit csinál valójában egy automata körfűrészgép?
Az automata körfűrészgép nem egyszerűen egy motoros körfűrész. A meghatározó jellemző az automatizálás – a gép úgy kezeli az anyagadagolást, a vágáspozícionálást, a rögzítést és a ciklussorrendet, hogy a kezelőnek nem kellene minden egyes vágást manuálisan vezetnie. A konfigurációtól függően kezelheti az anyag betáplálását rúdból vagy tekercsből, a hosszmérést, a darabszámlálást és a kihordási halmozást is, mindezt egyetlen gyártási ciklusba integrálva.
Ez a megkülönböztetés azért fontos, mert közvetlenül megváltoztatja a gazdaságosságot és az alkalmazási kört a kézi vagy félautomata alternatívákhoz képest. A kézi fűrész gyakorlott kezelője egy jó napon óránként 100–150 vágást végezhet, és a konzisztencia hosszú műszak alatt romlik. Egy gyártási környezetben működő automata körfűrészvágó gép óránként 400–800 vágást képes elviselni, a mérettűrések állandó szinten tartásával a teljes futás során. Azoknál a műveleteknél, ahol a vágási mennyiség, a hossz pontossága vagy a munkaerőköltség korlátok közé tartozik, ez a hiányosság a beruházás teljes üzleti oka.
Az automatizálás megváltoztatja a kezelő szerepét is. A vágás végrehajtása helyett a kezelő programozza a munkát, tölti be az anyagot, figyeli a ciklust és kezeli a kivételeket. Egyetlen kezelő gyakran több gépet is felügyelhet egyidejűleg, ami olyan jelentős munkahatékonyság, amelyet a kézi vágás nem tud elérni.
Az automata körfűrészgépek fő típusai és azok helye
A kategória a különböző anyagokhoz, vágási mennyiségekhez és gyártási környezetekhez tervezett géparchitektúrák széles skáláját fedi le. Az egyes modellek kiértékelése előtti első szűrő annak megértése, hogy melyik típus illeszkedik az alkalmazáshoz.
Hidegfűrész (automata fémkörfűrészgép)
A hidegfűrészek egy fogazott körkést használnak, amely alacsony fordulatszámon fut vágófolyadékkal, hogy forgácsot termeljenek, nem pedig hőt. Mivel a fűrészlap hűvös marad, a vágott felületen nincs hőhatás zóna, a legtöbb esetben nincs sorja, és a vágott él nem keményedik meg. Az automata hidegfűrészgépek a domináns választás a tömör rúd, szerkezeti acél, alumínium extrudálás, réz és sárgaréz precíziós vágásához. A vágás minősége elég magas ahhoz, hogy sok alkalmazáshoz ne legyen szükség másodlagos kikészítésre. A nyers teljesítményt tekintve lassabbak, mint a csiszoló vagy súrlódó fűrészek, de a vágás minősége és a penge élettartama költséghatékonyabbá teszi őket a legtöbb fémgyártási környezetben.
Keményfémvégű automata körfűrész vágógép
A keményfém hegyű körfűrészek nagyobb sebességgel működnek, mint a hidegfűrészek, és széles körben használják színesfémek, műanyagok, kompozitok és faalapú anyagok vágására. Tiszta, sima vágási felületet készítenek nagyobb előtolási sebességgel, mint amennyit a hidegfűrészek lehetővé tesznek. A programozható előtolás- és hosszütközős automata változatok általánosak az alumíniumgyártásban, az ablak- és ajtógyártásban, valamint a bútorelem-gyártásban. A penge élettartamát erősen befolyásolja az anyag keménysége és a forgácshézag – a fűrészlap geometriájának és a fogak számának az anyaghoz igazítása kritikus fontosságú mind a vágás minősége, mind az üzemeltetési költségek szempontjából.
CNC körfűrészgép
A CNC körfűrészgép programozható vezérlést biztosít az összes vágási paraméterhez – előtolás, fűrészlap sebesség, vágási szög, hosszütközők és ciklusok sorrendje – egy dedikált CNC-vezérlőn keresztül. Ezeket a gépeket olyan magas keverékű termelési környezetekhez tervezték, ahol a munkák gyakran változnak, és ahol a vágási szög sokoldalúsága (gérvágás, összetett szögek) szükséges. A CNC vezérlés olyan optimalizálási funkciókat tesz lehetővé, mint az automatikus vágási lista válogatás az anyagpazarlás minimalizálása érdekében, a maradék nyomon követése, valamint az ERP vagy termelésirányítási rendszerekkel való integráció. Magasabb belépési költséggel járnak, mint a fix ciklusú automata fűrészek, de lényegesen nagyobb rugalmasságot biztosítanak.
Csomag és többszálú automata fűrészek
Azoknál a műveleteknél, amelyeknél több rúddarabot, csövet vagy profilt kell egyidejűleg levágni, a kötegfűrészek több szálat rögzítenek és vágnak le egyetlen ciklusban. Ez megsokszorozza az áteresztőképességet a ciklusidő megsokszorozása nélkül, így alkalmassá teszi a nagy volumenű acélszerviz-központok és -elosztó alkalmazásokhoz. A kompromisszum az, hogy a vágási szög lehetőségei korlátozottak, és az anyagnak egyenletesnek kell lennie a kötegben – ezek teljesítmény-optimalizált gépek, nem rugalmasság-optimalizált gépek.
Összehasonlítandó legfontosabb műszaki adatok a gép kiválasztásakor
Specifikációs lapok a ipari körfűrészgépek sok számot tartalmaznak. Ezek azok a paraméterek, amelyek ténylegesen meghatározzák, hogy egy gép megfelel-e az Ön gyártási követelményeinek.
| Specifikáció | Mit jelent | Miért számít |
| Maximális vágási átmérő | A legnagyobb kerek vagy négyzet alakú rész, amelyet a gép le tud vágni | A legnagyobb várható munkadarabot margóval kell lefednie |
| Penge átmérője | A fűrészlap fizikai mérete | Meghatározza a vágási kapacitást; a nagyobb pengék cserénként többe kerülnek |
| Penge sebessége (rpm / m/perc) | Forgási vagy perifériás vágási sebesség | Meg kell felelnie az anyagkövetelményeknek; túl gyorsan az acélon hőt termel |
| Előtolási erő / előtolási sebesség | Milyen agresszíven halad előre a penge az anyagon | Meghajtó ciklusidő; vezérelhetőnek kell lennie a különböző anyagokhoz |
| Hosszúságmérés pontossága | Tűrés a hosszra vágott pozicionálásnál | Meghatározza, hogy szükség van-e másodlagos méretezési műveletekre |
| Gérvágó tartomány | Szögvágási tartomány (pl. 0° - 60°) | Szükséges, ha a munkái ferde vágásokat tartalmaznak |
| Befogórendszer | Hogyan tartják az anyagot a vágás során (hidraulikus, pneumatikus, mechanikus) | Befolyásolja a vágási pontosságot, az anyagjelölést és a ciklusidőt |
| Irányító rendszer | PLC, CNC vagy szabadalmaztatott vezérlő | Meghatározza a programozási rugalmasságot, az integrációs képességet és a támogatás elérhetőségét |
Ezeken az alapvető paramétereken túl kérjen valós ciklusidő-adatokat az alkalmazásához hasonló anyagprofilokról. A gyártók maximális sebességet adnak meg ideális körülmények között; Az adott anyag tényleges áteresztőképessége a szükséges hossztűrés mellett eltérő lehet. Az anyag próbavágásának kérése – akár személyesen a gyártó telephelyén, akár egy mintavágási bemutatón keresztül – a legmegbízhatóbb módja annak, hogy a vásárlás elköteleződése előtt ellenőrizze a teljesítményre vonatkozó állításokat.

Anyagkompatibilitás: A gép hozzáigazítása ahhoz, amit vág
Az automata körfűrészgép nem univerzális vágószerszám. Minden géptípus és pengekonfiguráció egy adott anyagtartományhoz van optimalizálva, és a rossz anyag nem megfelelő gépen való futtatása rontja a vágás minőségét, lerövidíti a penge élettartamát, és magát a gépet is károsíthatja. A gyakori anyagok géptípushoz való hozzárendelése a következőképpen történik:
- Lágyacél és szerkezeti acél: Az automata hidegfűrészgépek a standard választás. Az alacsony vágósebesség, a vágófolyadék és a keményfém vagy HSS pengék tiszta vágást eredményeznek hőtorzulás nélkül. A csiszolókerékfűrészek gyorsabban vágják az acélt, de durva, edzett vágási felületet hagynak hátra, amely másodlagos feldolgozást igényel.
- Rozsdamentes acél: Lassabb előtolási sebességre és több vágófolyadékra van szükség, mint az enyhe acélhoz a munkaedzés kezeléséhez. A megfelelő foggeometriával rendelkező, dedikált rozsdamentes besorolású pengék elengedhetetlenek – a szabványos lágyacél pengék használata a rozsdamentes acélon felgyorsítja a vágási él keményedését, és jelentősen lerövidíti a penge élettartamát.
- Alumínium és színesfémek: A nagyobb sebességgel működő keményfém hegyű automata körfűrészvágó gépek megfelelőek. Az alumíniumhoz nagy fogszámú, pozitív dőlésszögű és forgácstávolságú pengék szükségesek, amelyeket az alumínium által generált hosszú, szálas forgácsokhoz terveztek. Vágófolyadékra vagy levegőfúvásra van szükség a forgácsok eltávolításához és az újbóli vágás megakadályozásához.
- Műanyagok és kompozitok: A fűrészlap kiválasztása kritikus fontosságú – a rossz penge megolvadást, repedést vagy rétegválást okoz. A legtöbb műszaki műanyag finom fogazatú keményfém pengével, mérsékelt sebességgel tisztán vág. A szálerősítésű kompozitok speciális gyémánt vagy PCD (polikristályos gyémánt) pengéket igényelnek, és koptató port termelnek, amely megfelelő porelszívást igényel.
- Fa és fa alapú panelek: A nagy sebességű keményfém fűrészek az alapfelszereltség részei. Tömör fa esetén a fogak geometriáját az erezet irányához kell igazítani. MDF, forgácslap és laminált lemezek esetén a finom fogazatú pengék minimálisra csökkentik az arcfurnér vagy a laminált felület repedését.
- Cső és üreges rész: A falvastagság változása és a megszakított vágás, amikor a fűrészlap kilép az egyes falakból, a szilárd rudaktól eltérő pengekonfigurációt igényel. Egyes automata fűrészek csőspecifikus előtolási és rögzítési beállításokat tartalmaznak a különböző vágási dinamikák kezeléséhez, és megakadályozzák a fűrészlap elhajlását vagy az anyag összeesését a befogás során.
Automatizálási funkciók, amelyek közvetlenül befolyásolják a termelékenységet
Az ipari körfűrészgépbe épített automatizálási szint jelentősen eltér a belépő szintű és a teljesen integrált gyártási rendszerek között. Ezek azok a funkciók, amelyek közvetlenül mérhető termelékenység- és minőségjavulást jelentenek:
Automatikus hosszstop és anyagadagolás
A programozható hosszütköző automatikusan a kívánt vágási hosszra pozícionálja az anyagot, kiküszöbölve a kézi mérést és az ezzel járó méretváltozást. Az automatikus rúdadagolóval vagy kötegbetöltővel összekapcsolva a gép a kezdeti beállításon túlmenően teljes vágási sorozatot tud futtatni egy teljes rúdon, a kezelő beavatkozása nélkül. A szervohajtású hosszpozícionálással rendelkező gépeken ±0,1 mm-es pontosság érhető el a teljes rúdhosszon – feszesebb, mint a legtöbb kézi beállítás konzisztensen biztosítani tudja.
Maradékkezelés és anyagoptimalizálás
A fejlett CNC körfűrészgépek vágásoptimalizáló szoftvert tartalmaznak, amely sorrendbe állítja a vágási listát, hogy maximalizálja az egyes rudak hozamát, minimalizálva a maradékanyagot. Ez a tulajdonság különösen értékes drága anyagok, például rozsdamentes acél vagy alumínium vágásakor, ahol az anyagköltség az alkatrészköltség jelentős hányadát teszi ki. Egyes rendszerek integrálják a maradék nyomkövetést – naplózza a fennmaradó sávhosszakat a leltárban, így azokat a jövőbeni feladatokhoz lehet hozzárendelni, nem pedig selejtezni.
Adaptív adagolásszabályozás
A csúcskategóriás automatikus körfűrészvágó gépek olyan érzékelőket tartalmaznak, amelyek valós időben figyelik a vágási terhelést vagy a fűrészlapmotor áramát, és automatikusan beállítják az előtolási sebességet az optimális vágási feltételek fenntartása érdekében. Ez a kezelő beavatkozása nélkül kompenzálja az anyagkeménység változását, a pengekopást és a szelvénygeometria változásait (például az üreges szelvények be- és kilépését). Az adaptív előtolásszabályozás meghosszabbítja a fűrészlap élettartamát, megőrzi a vágási minőséget, és csökkenti a kések károsodásának kockázatát a váratlanul kemény anyagba történő agresszív adagolásból.
Automatikus pengekopás kompenzáció
Ahogy a penge kopik, az effektív átmérője csökken, ami befolyásolja a vágás helyzetét, ha nem kompenzáljuk. Az automatikus pengekopás-kompenzációval rendelkező gépek mérik vagy kiszámítják az effektív fűrészlapátmérőt, és ennek megfelelően állítják be a vágási ciklust a hossz pontosságának megőrzése érdekében. E funkció nélkül a kezelőknek időnként manuálisan újra kell kalibrálniuk a gépet, mivel a kések kopnak – ez egy időigényes folyamat, amely pontatlan alkatrészeket jelenít meg, ha az újrakalibrálás késik.
Ipari körfűrészgépek biztonsági követelményei
Az automatikus körfűrészgépek nagy energiájú vágóberendezések, amelyek olyan sebességgel és erővel működnek, amelyek megfelelően megtervezett biztonsági rendszereket igényelnek. A megfelelőségi követelmények piaconként eltérőek, de az alábbiak az ipari berendezések jelenlegi általános gyakorlatát tükrözik:
- Penge védelem: A penge teljes bezárása a vágási ciklus alatt a modern automata gépeken alapfelszereltség. A védőburkolatnak meg kell akadályoznia a fűrészlaphoz való hozzáférést a vágási ciklus bármely szakaszában, és csak akkor engedheti meg a hozzáférést, ha a fűrészlap teljesen leállt, és az összes tárolt energia eloszlott.
- Biztonsági reteszek: Az összes hozzáférési ajtót és védőburkolatot a gép vezérlőrendszeréhez kell rögzíteni, hogy a védőburkolat kinyitása, miközben a gép ciklusban van, azonnal leállítja a vágási mozgást. A legtöbb piacon biztonsági besorolású (IEC 60947-5-3 vagy azzal egyenértékű) reteszelőberendezésekre van szükség.
- Vészleállítás: Az E-stop gombok minden kezelői helyen és a gép testén kötelezőek. A hosszú betápláló vagy kimenő szállítószalaggal rendelkező gépeken a vonal mentén időközönként további E-ütközők biztosítják, hogy a kezelők helyzetüktől függetlenül gyorsan elérjék az egyiket.
- Forgács és hűtőfolyadék szigetelés: A fémvágás során forgács és hűtőfolyadék-permet keletkezik, amelyeket a gép burkolatán belül kell tartani a kezelők és a környező környezet védelme érdekében. A forgácsszállító rendszerek, amelyek automatikusan eltávolítják a forgácsot a vágási zónából, a gyártási minőségű gépeken alapfelszereltségnek számítanak, és jelentősen csökkentik a kézi tisztítási időt.
- Zaj és rezgés: Az ipari körfűrészgépek gyártási sebességgel jelentős zajszintet generálhatnak. A legtöbb platformon opcionálisan akusztikus burkolatok vagy hangtompító panelek állnak rendelkezésre. A legtöbb joghatóságban munkahelyi zajértékelésre van szükség, ha a kezelők tartósan 80–85 dB(A) feletti zajszintnek vannak kitéve.
- CE/UL minősítés: Az EU, illetve az észak-amerikai piacokon értékesített gépek esetében a CE-jelölés (2006/42/EC gépi irányelv) és az UL vagy CSA tanúsítvány megerősíti, hogy a gépet a vonatkozó biztonsági szabványok szerint értékelték. Mindig ellenőrizze, hogy ezek a tanúsítványok aktuálisak-e, és a vásárolt gép konfigurációjára vonatkoznak, nem csak az alapplatformra.
A vételáron túli teljes tulajdonlási költség
Az automata körfűrészgép beszerzési költsége a leglátványosabb szám, de ritkán a legfontosabb egy 10-15 éves üzemidő alatt. A következő költségkategóriák érdemelnek figyelmet az értékelési folyamat során:
A penge költsége és élettartama
Az ipari körfűrészgépekhez használt fűrészlapok visszatérő üzemeltetési költséget jelentenek, amely nagymértékben változik az anyagtól, a fűrészlap specifikációjától és a vágási körülményektől függően. Egy keményfém hegyű penge alumínium vágáshoz 150–400 dollárba kerülhet, és jó körülmények között több százezer vágást is kibír. Az acélhoz készült hidegfűrészlap 300–800 dollárba kerülhet, és az anyagminőségtől és a vágási paraméterektől függően 50 000–150 000 vágást bír ki. Számítsa ki a várható pengeköltséget vágásonként az adott alkalmazáshoz – ez gyakran jelentősebb tétel, mint a gép karbantartása a berendezés élettartama alatt.
Vágófolyadék rendszerek
A hidegfűrész és a legtöbb fémvágó automata fűrész vágófolyadékot igényel a hűtéshez, kenéshez és forgácsöblítéshez. Ez magában foglalja a folyadékkoncentrátum, a vízkezelés, a folyadékelemzés és -karbantartás, valamint az elhasznált folyadék esetleges ártalmatlanításának folyamatos költségeit. A páraelszívó rendszerek további tőke- és működési költségeket jelentenek. Nagy volumenű műveleteknél a folyadékkezelés nem triviális üzemeltetési szempont – egyes létesítmények közel száraz vagy minimális mennyiségű kenési (MQL) rendszerre váltanak a folyadékkezelés bonyolultságának csökkentése érdekében.
Tervezett karbantartás és az alkatrészek rendelkezésre állása
A gyártásban futó automata körfűrész-vágógép jelentős eszköz, amelynek az állásidőnek valós költsége van. Vásárlás előtt értékelje a gyártó helyi szervizhálózatát, a pótalkatrészek elérhetőségét és átfutási idejét, valamint a távdiagnosztikai támogatás elérhetőségét. A gyártó elsődleges szolgáltatási bázisától távoli piacokon végzett műveletek esetén ez az értékelés elmozdíthatja a preferált beszállítói választást a legalacsonyabb árú lehetőségtől. A megelőző karbantartási készletek, a szervizszerződések és a kezelői képzési programok árát a vásárlási tárgyalás során érdemes meghatározni, nem pedig a telepítés után.

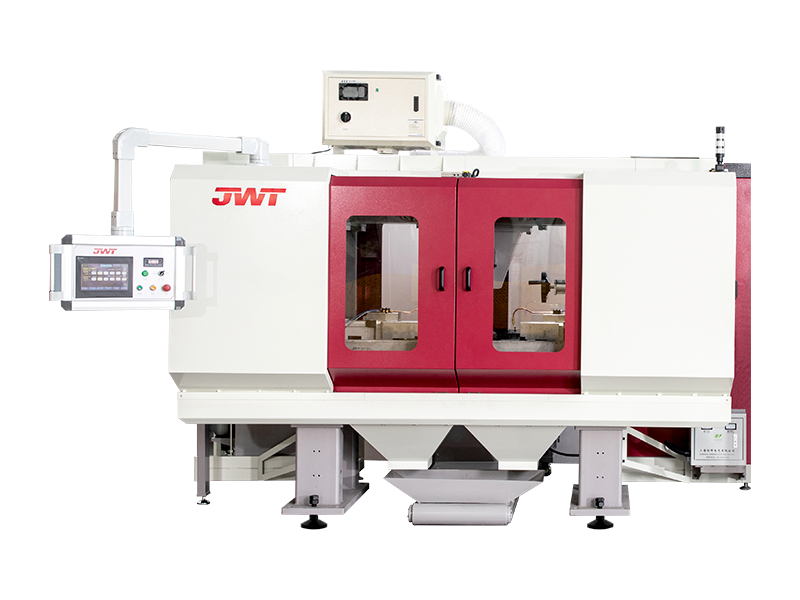
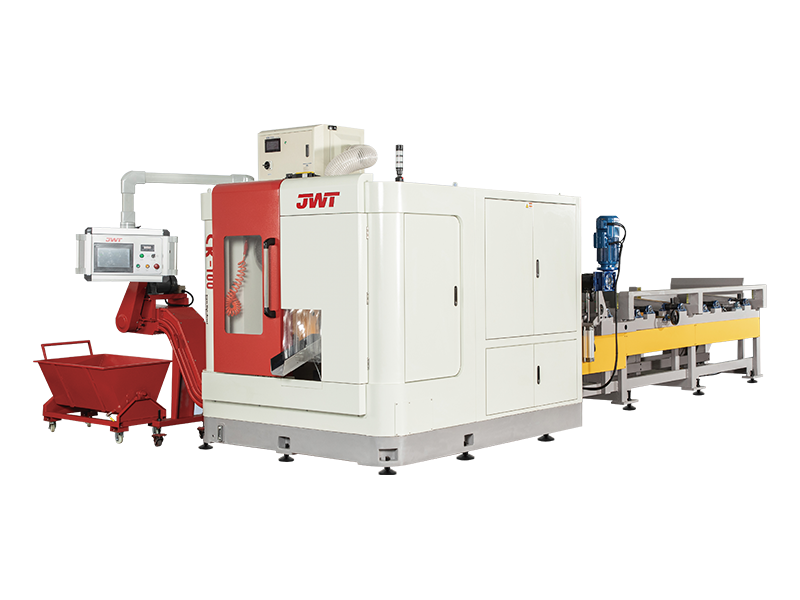
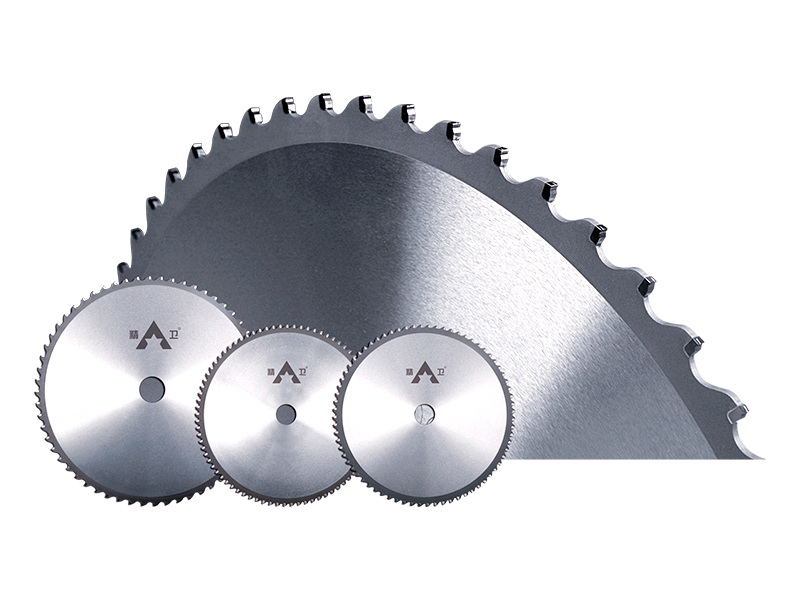
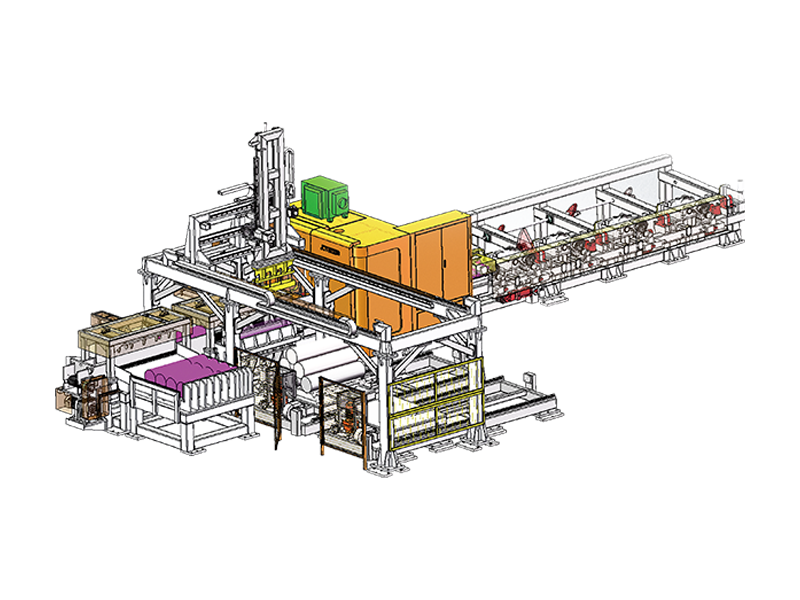
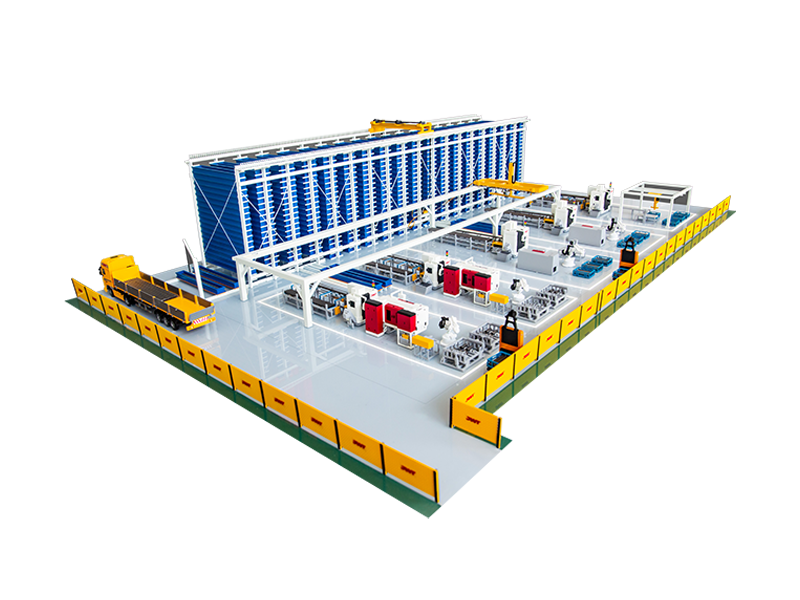
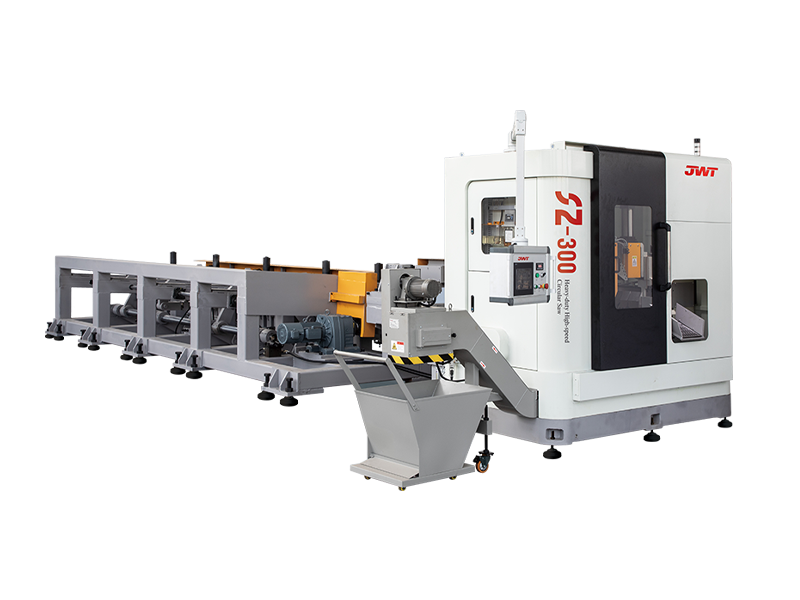
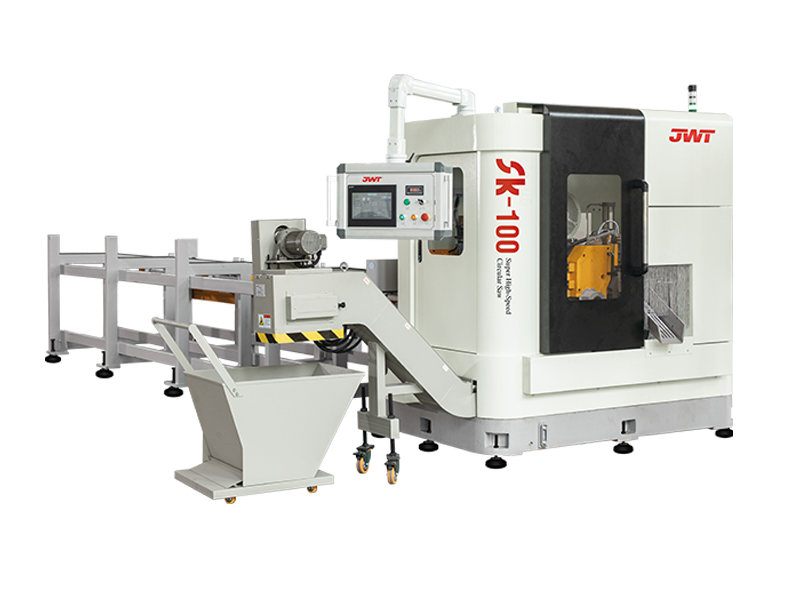
Ha felkeltette érdeklődését körfűrészgépünk vagy gyártósorunk, kérjük, forduljon hozzánk
ELÉRHETŐSÉGEK
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang tartomány
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Termékek
Gyors link
Hírek
Mobil terminál
