

Fémvágó körfűrész: Hogyan válasszunk, használjunk és minden alkalommal tiszta vágást kapjunk
 2026.05.13
 Ipari hírek
Miért praktikus választás a körfűrész fém vágásához?
Metal cutting is often associated with angle grinders, bandsaws, or dedicated chop saws — but a circular saw configured correctly for metal work is one of the most versatile and underused tools in a fabricator's or tradesperson's kit. With the right blade and appropriate speed settings, a circular saw for metal can deliver straight, repeatable cuts in sheet steel, aluminum, mild steel tubing, and structural profiles with less setup time than a bandsaw and more portability than a fixed chop saw. For contractors and site workers who already carry a circular saw, adding a metal-rated blade turns a tool they already own into a dual-purpose asset.
A legfontosabb különbség a körfűrész fán és fémen való használata között nem csak a fűrészlap – ez a teljes megközelítés. Metal cutting generates heat, fine chips rather than dust, and requires slower feed rates and in many cases lower blade speeds than typical woodcutting. Ha figyelmen kívül hagyja ezeket a különbségeket, akkor a legjobb esetben rossz vágási minőség, rosszabb esetben pedig veszélyes visszarúgási helyzet alakul ki. Done right, a metal cutting circular saw setup produces burr-free edges, minimal heat discoloration, and cut accuracy that competes with dedicated metal-cutting equipment.
Types of Circular Saws Used for Metal Cutting
Nem minden körfűrész egyformán alkalmas fémmegmunkáláshoz. The type of saw determines the available blade speeds, motor torque characteristics, and how well the tool manages the demands of cutting through ferrous and non-ferrous metals. A főbb opciók megértése segít eldönteni, hogy a meglévő fűrésze használható-e, vagy egy dedikált gépnek van értelme.
Standard Worm Drive and Sidewinder Circular Saws
Egy szabványos favágó körfűrész – akár csigahajtás, akár soros oldaltekercselő – használható fémvágásra, ha megfelelő fémbesorolású pengével van felszerelve, de fontos kitételekkel. Most standard circular saws run at a fixed speed of around 4,500–5,800 RPM, which is too fast for many metal cutting blades, particularly carbide-tipped blades designed for ferrous metals. A fémpenge névleges fordulatszámánál gyorsabb futása túlzott hőt termel, felgyorsítja a penge kopását, és a penge deformálódását vagy meghibásodását okozhatja. If using a standard circular saw for occasional light metal work — thin sheet aluminum, thin-wall conduit, aluminum extrusions — a cermet or carbide blade rated for the saw's RPM range can work acceptably. A rendszeres vagy nehézfémek vágásához egy erre a célra épített gép a jobb befektetés.
Cold Cut Circular Saws
A hidegen vágott körfűrészek – amelyeket asztalra szerelt formájukban néha hidegfűrésznek is neveznek – erre a célra készültek metal cutting circular saws that operate at significantly lower RPM than woodcutting saws, typically between 1,000 and 3,500 RPM depending on the blade diameter and target material. The reduced blade speed is the defining feature: cutting metal at low speed generates far less heat, which is why these tools are described as "cold cut." The workpiece stays cool enough to handle immediately after cutting, the cut edge requires minimal deburring, and blade life is substantially longer than abrasive disc methods. Handheld cold cut circular saws are available for site use, while bench-mounted cold saw machines offer higher precision for workshop applications.
Abrasive Chop Saws vs. Circular Saws for Metal
A hagyományos abrazív fémvágó fűrészek ragasztott csiszolótárcsát használnak, amely nagy sebességgel forog a fém átcsiszolásához, nem pedig vágáshoz. They are inexpensive and can cut through hard materials a toothed blade would struggle with, but they generate significant heat, produce a shower of sparks, leave a rough oxidized cut face, and consume the disc rapidly. A metal cutting circular saw with a toothed blade produces a fundamentally different result: a cleaner cut face, no significant spark generation, cooler workpiece temperature, and a cut edge that often requires no secondary finishing. Bármilyen alkalmazásnál, ahol a vágás minősége és az anyag integritása számít – szerkezeti acélgyártás, HVAC légcsatorna, alumínium váz – a fémhez való fogazott körfűrész a kezdeti vételár kivételével minden jelentős mutatóban felülmúlja a csiszolóvágó fűrészt.
A megfelelő fémvágó körfűrészlap kiválasztása
A penge a legkritikusabb változó bármely fémvágó körfűrész-elrendezésben. Using the wrong blade for the material or the saw speed is the root cause of most cut quality problems, excessive heat, and premature blade wear. A fémvágó pengék nem cserélhetők fel minden fémtípus között, és a különbségek a gyakorlatban számítanak.
Carbide-Tipped Blades for Ferrous Metals
A vasfémek – lágyacél, rozsdamentes acél, szerkezeti acél – vágására szolgáló keményfém hegyű körfűrészlapok alacsony fogszámmal, fémforgácsképzésre optimalizált speciális foggeometriával, valamint az acélvágás hőjének és rezgésének kezelésére tervezett pengetesttel rendelkeznek. A fogak száma általában jóval alacsonyabb, mint a favágó pengéké: egy 355 mm-es (14 hüvelykes) fémvágó penge 60–90 fogat hordozhat, szemben a finom famegmunkáló pengék 100-ával. The negative or neutral rake angle on metal cutting teeth is intentional — it reduces the tendency for the blade to grab and controls the cut more aggressively than the positive rake used in wood blades. Ezeket a pengéket a fűrész RPM-értékéhez kell igazítani; Használat előtt mindig ellenőrizze a fűrészlap maximális fordulatszámát a fűrész üresjárati sebességéhez képest.
Cermet and TCT Blades for Non-Ferrous Metals
A színesfémek – alumínium, réz, sárgaréz és lágyabb ötvözetek – másfajta kést igényelnek, mint a vasfémek vágása. A cermet-végű pengék (kerámia-fém kompozit) és a nagy fogszámú TCT (volfrámkarbid hegyű) pengék jól használhatók alumíniumhoz és hasonló anyagokhoz. Az alumínium vágópengék jellemzően nagyobb fogszámmal rendelkeznek, mint az acélpengéké, háromcsipkés csiszoló fogprofillal, és bizonyos esetekben speciális tapadásgátló bevonattal rendelkeznek, amely megakadályozza, hogy az alumínium ráhegessza magát a penge fogaira – ezt a jelenséget felépített élnek nevezik, amely gyorsan eltompulja a pengéket és rontja a vágás minőségét. Kifejezetten az alumínium esetében a 80–100 fogú, 250 mm-es (10 hüvelyk) átmérőjű penge gyakori kiindulási pont, a pengére felvitt vágófolyadék vagy pasztaviasz csökkenti a hőt és megakadályozza az anyag tapadását.
Blade Selection by Anyag
| Material | Penge típusa | Tooth Count (typical) | Recommended RPM Range |
| Mild Steel | Carbide-tipped (TCT) | 60–90 | 1200–2500 ford./perc |
| Rozsdamentes acél | Fine-tooth TCT | 80–100 | 1000–1800 ford./perc |
| Alumínium | Cermet or high-tooth TCT | 80–100 | 2500–4500 ford./perc |
| Copper / Brass | Non-ferrous TCT | 80–100 | 2,000–3,500 RPM |
| Thin Sheet Metal | Fine-tooth TCT or cermet | 100 | 2,500–4,000 RPM |
Blade Speed, Feed Rate, and Why Both Matter
Két változó szabályozza a vágás minőségét és a fűrészlap élettartamát fém körfűrészelésnél: a fűrészlap kerületi sebessége (a fordulatszám és a fűrészlap átmérője határozza meg) és az előtolási sebesség (milyen gyorsan nyomja át a pengét az anyagon). Mindkettő helyes megoldása az, ami megkülönbözteti a tiszta, sorjamentes vágásokat a túlmelegedett, durva élű vágásoktól, amelyek idő előtt átégetik a pengéket.
A kerületi sebesség – a pengefogak sebessége a külső élnél – az, ami valójában meghatározza, hogy a fogak hogyan lépnek kapcsolatba a fémmel. Egy nagy átmérőjű penge alacsony fordulatszámon ugyanolyan kerületi fordulatszámmal rendelkezhet, mint egy kis lapát magas fordulatszámon. A legtöbb fémvágó pengegyártó a maximális kerületi sebességet méter per másodpercben (m/s) határozza meg RPM helyett, mivel ugyanaz a fordulatszám-határérték különböző dolgokat jelent a különböző pengeméreteknél. Acélvágásnál a 25–50 m/s kerületi sebesség a jellemző munkatartomány; Az alumínium ötvözettől függően akár 80 m/s-ig vagy még nagyobb sebességet is elvisel.
Az előtolás az a változó, amelyet a legtöbb operátor téved. A túl gyors etetés túlterheli a fogakat, forgácstömörödést okoz, többlet hőt termel, és a penge beszorulásának vagy visszarúgásának kockázata áll fenn. A túl lassú adagolás inkább súrlódást okoz, mint vágást, ami szintén hőt termel, és megfényesíti a pengét. A megfelelő előtolás egyenletes forgácsot eredményez – amely apró, felgöndörödött fémforgácsként látható – és egyenletes vágási hangot hoz létre sikoltozás vagy vacogás nélkül. Let the blade do the work; alkalmazzon egyenletes, mérsékelt előrenyomást, és állítsa be az alapján, amit a penge a hangon és érzésen keresztül üzen.
Alapvető biztonsági tudnivalók fémvágó körfűrész-munkákhoz
A körfűrésszel végzett fémvágás sajátos, a famegmunkálástól eltérő veszélyeket rejt magában. A fémforgács – a fa fűrészporral ellentétben – éles, kemény, és a vágástól jelentős távolságra képes eljutni. A felmelegedés égési veszélyt jelent mind a munkadarab, mind pedig maga a fűrészlap miatt. A penge bekötése és visszarúgása a fémvágásnál hevesebb lehet, mint a fában a nagyobb erők miatt. Nem kötelező ezeket a kockázatokat komolyan venni a kezdés előtt.
Personal Protective Equipment
- Szemvédelem: A védőszemüveg önmagában nem elegendő a fémvágáshoz – használjon teljes arcvédőt vagy ütésálló védőszemüveget, amely fémforgácsok repülésére van besorolva, nem csak por ellen.
- Hallásvédelem: A fémvágó körfűrészek jelentősen hangosabbak, mint a favágások – a füldugó vagy fülvédő legalább 25 dB SNR-re van besorolva a hosszabb használat érdekében
- Vágásálló kesztyűk: Véd a frissen vágott fém éles szélei és a forró forgácsok ellen – bőr vagy vágásálló szintetikus kesztyű, fémkezelésre alkalmas
- Long sleeves and no loose clothing: A fémforgácsok vágási hőmérsékleten égési sérüléseket okoznak bőrrel érintkezve – takarja le a szabad bőrfelületet, és rögzítse a laza szövetet vagy hevedereket távol a penge útjától
- Légutak védelme: A finom fémrészecskék – különösen a rozsdamentes acélból és bevont fémekből – legalább FFP2/N95 légzőkészüléket igényelnek; nem csak pormaszk
Workpiece Securing and Kickback Prevention
A fém munkadarabokat vágás előtt biztonságosan rögzíteni kell - nem kell kézzel tartani, nem kell fűrészlovon egyensúlyozni rögzítés nélkül. A munkadarab középen eltolódó vágása az egyik leggyakoribb oka a penge beszorulásának és visszarúgásának fémvágó körfűrésznél. Használjon fémbesorolású bilincseket vagy megmunkáló satuját, és győződjön meg arról, hogy a munkadarab nem tud elmozdulni semmilyen irányba, mielőtt a fűrészlap behatol az anyagba. Fémlemez hosszú vágásához támassza meg a lemez teljes hosszát a vágási vonal mindkét oldalán, hogy megakadályozza a vágás bezáródását és a penge becsípődését a vágás előrehaladtával – ez az elsődleges oka a lemezmegmunkálás során a visszarúgásnak.
Mindig hagyja, hogy a fűrészlap elérje a teljes működési sebességét, mielőtt belevágna az anyagba, és soha ne erőltesse a fűrészt hátrafelé egy vágáson keresztül. Ha a penge beszorul, azonnal engedje el a ravaszt, és várja meg, amíg a penge teljesen leáll, mielőtt megpróbálná kiszabadítani. Mindig tartsa működőképes a fűrészlapvédőt – a körfűrész alsó fűrészlapvédőjének megkerülése vagy eltávolítása fémmegmunkálás céljából súlyos biztonsági megsértést jelent, amely eltávolítja az elsődleges védelmet a forgó pengével való érintkezés ellen.
Vágási technikák, amelyek javítják a pontosságot és a vágási minőséget
Még a megfelelő fűrész és fűrészlap esetén is a technika határozza meg a végeredményt. Ezek a gyakorlati megközelítések mérhető különbséget tesznek a vágási pontosságban és az élminőségben, ha körfűrészt használnak fémvágáshoz.
Scoring and Marking the Cut Line
A fémfelületen lévő vágási vonalakat ceruzával vagy jelölővel jelölje meg – a ceruzanyomokat nehéz észrevenni a fémfelületeken, és könnyen letörölhetők. A fémlemezek egyenes vágásához a munkadarabhoz kerítésként rögzített acélvonal a fűrész alaplemezének pozitív élt ad, amivel szembe kell menni, ami sokkal egyenesebb vágást eredményez, mint a szabadkézi vezetés. Szerkezeti szakaszokon és csöveken tekerje a maszkolószalagot a vágási vonal köré a jelölés előtt – a szalag jobb kontrasztot ad a vágásvonalnak, kissé csökkenti a forgácsszóródást, és segíthet csökkenteni a sorjaképződést a vágás kilépő szélén.
Penge mélység beállítása
A fűrészlap mélységét úgy állítsa be, hogy a fűrészlap fogai legfeljebb 5–8 mm-rel a munkadarab alsó felülete alá nyúljanak. A szükségesnél mélyebb pengenyúlvány megnöveli a vágás alatt szabaddá váló fűrészlap mennyiségét, növeli a visszarúgás kockázatát, és nem jár hozzá a vágási teljesítményhez. Vékony fémlemezeknél különösen fontos a penge kinyúlásának minimalizálása – a vékony anyagon túl nagy mélység miatt a lemez a pengetesthez képest rezeg, nem pedig a fogak tisztán vágják, ami durva, szakadt élt eredményez, nem pedig tiszta nyírást.
Vágófolyadék használata
Vágófolyadék – vagy egy egyszerű helyettesítő, mint a pasztaviasz vagy a fűrészlapra felvitt könnyű gépolaj – jelentősen meghosszabbítja a penge élettartamát és javítja a vágási minőséget a vasfémek vágásánál. A kenőanyag csökkenti a súrlódást a pengetest és a vágásfalak között, segíti a forgács eltávolítását a vágási zónából, és csökkenti a pengefogak üzemi hőmérsékletét. Alumínium esetében egy erre a célra készített alumínium vágófolyadék vagy egy pengekenő rúd megakadályozza a rárakódott élek kialakulását a fogfelületeken. A vágás megkezdése előtt vigyen fel folyadékot a pengére, és alkalmazza újra a körülbelül 300 mm-nél hosszabb acélvágásokat, vagy ha azt veszi észre, hogy a vágás durvábbnak vagy hangosabbnak tűnik, mint az első belépés.
Karbantartás és pengeápolás a hosszú élettartam érdekében
A fémvágó körfűrészlap jelentős befektetést jelent a hagyományos favágó pengéhez képest, és a fűrészlap és a fűrész karbantartásának mértéke határozza meg, hogy mennyi ideig tart ez a befektetés. Az alapvető karbantartási szokások észrevehető különbséget tesznek a penge élettartamában és egyenletes teljesítményében.
- Tisztítsa meg a pengét minden munkamenet után: Fémforgács és oxidációs maradék rakódik le a pengefogakon és a pengetesten, ami felgyorsítja a kopást és egyensúlyi problémákat okoz – a merev kefe és a könnyű oldószeres tisztítás kevesebb mint egy percet vesz igénybe.
- Minden használat előtt ellenőrizze a fogakat: Keresse a töredezett, repedt vagy hiányzó keményfém hegyeket – sérült fogú pengét nem szabad használni, hanem professzionális újraélezésre vagy cserére kell küldeni.
- Tárolja a pengéket laposan vagy erre a célra szolgáló pengeakasztókon: A pengék egymásra rakása vagy olyan helyen való tárolása, ahol meghajlhatnak, a penge torzulását okozza – a már nem lapos penge vibrál és pontatlanul vág.
- Tartsa tisztán és simán a fűrész alaplapját: A fémforgácsos vagy enyhe vetemedéses alaplemez befolyásolja a vágási szög pontosságát – minden munkamenet után tisztítsa meg, és rendszeresen ellenőrizze a síkságot egy éllel
- A minőségi pengék újraélezését végeztesse el, ne dobja ki: A TCT fémvágó pengéket egy képzett fűrészorvos általában 3-5-ször újraélezheti, mielőtt a keményfém hegyek túl rövidek az újraköszörüléshez – az újraélezés egy új penge töredékébe kerül

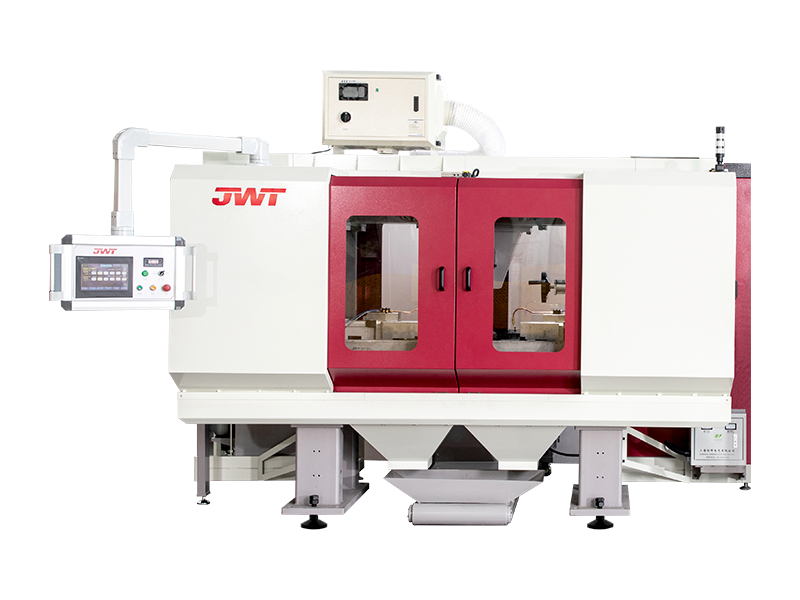
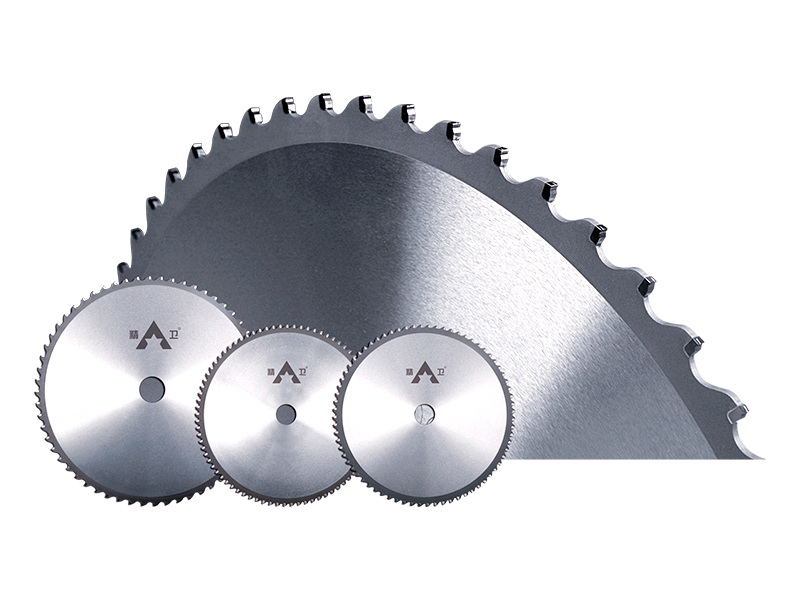
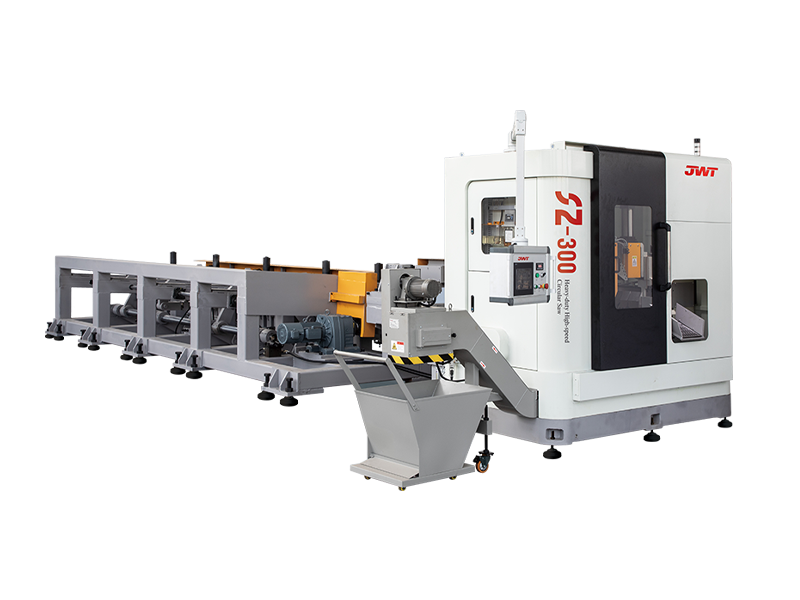
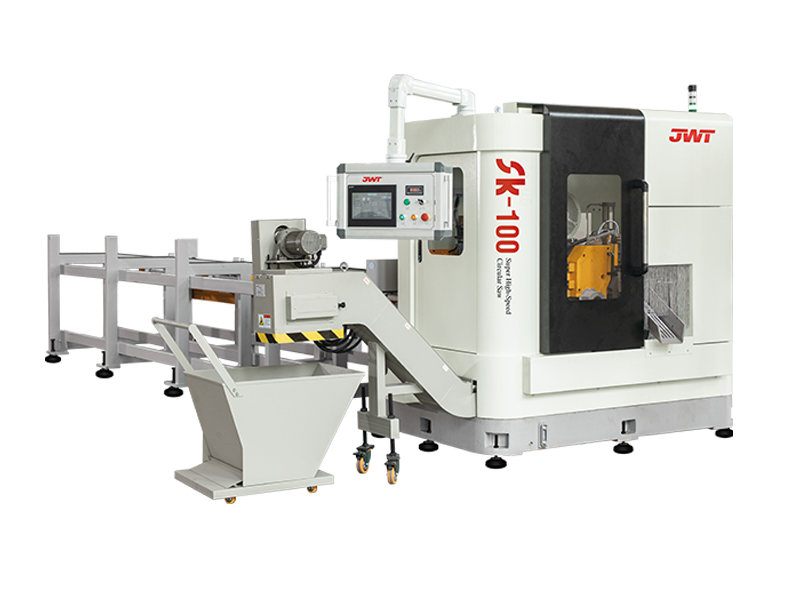
Ha felkeltette érdeklődését körfűrészgépünk vagy gyártósorunk, kérjük, forduljon hozzánk
ELÉRHETŐSÉGEK
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang tartomány
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Termékek
Gyors link
Hírek
Mobil terminál
