

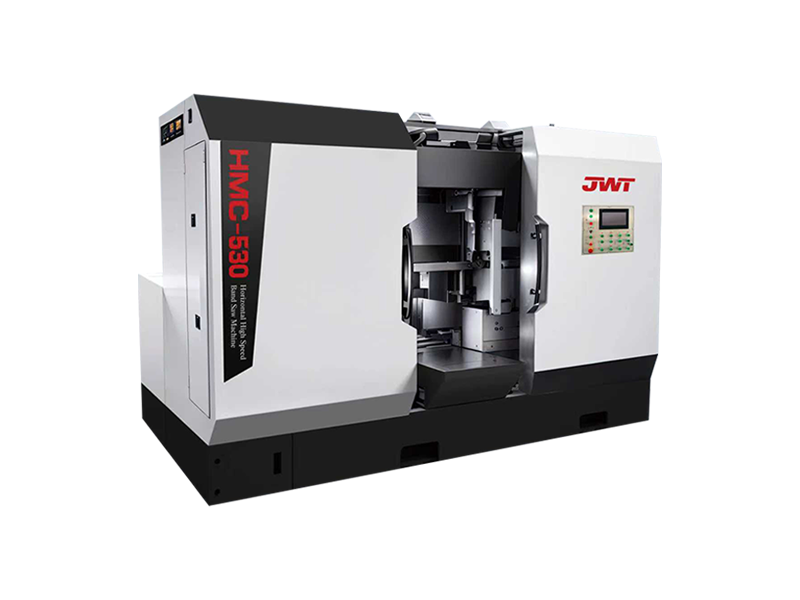
Vízszintes nagysebességű szalagfűrészgép: mi ez, és miért szeretik a fémboltok
 2026.08.25
 Ipari hírek
Mi az a vízszintes nagy sebességű szalagfűrészgép?
A vízszintes nagy sebességű szalagfűrészgép egy fémvágó szerszám, amelyet tömör rudak, csövek, csövek és szerkezeti acélok átvágására terveztek, folyamatos hurkolt pengével, amely vízszintesen mozog a munkadarabon. A függőleges szalagfűrészekkel ellentétben, amelyek jobbak a szabálytalan vagy szabadkézi vágásokhoz, a vízszintes kialakítás leengedi a fűrészkeretet egy rögzített anyagra, így ideális egyenes, ismételhető vágásokhoz gyártási környezetben. A név "nagy sebességű" része a fűrészlap azon képességére utal, hogy a hagyományos szalagfűrészekhez képest magasabb vágási sebességgel fut, ami drasztikusan csökkenti a ciklusidőt a vágás minőségének feláldozása nélkül.
Ezek a gépek a fémgyártó műhelyekben, acélszervizközpontokban, hajógyárakban és gyártóüzemekben alapvető fontosságúak, ahol nagy mennyiségű rúdkészletet kell gyorsan és pontosan méretre vágni. Mivel a fűrészlap egy folyamatos irányba mozog, nem pedig oda-vissza mozog, mint egy fémfűrész, simább vágásokat produkál, kevesebb hőt termel, és lassabban kopik.
Hogyan működik a nagy sebességű vágómechanizmus
A vízszintes nagy sebességű szalagfűrészgép magja a meghajtórendszer, amely a fűrészlapot két vagy több kerék körül forgatja, lényegesen nagyobb sebességgel, mint a normál szalagfűrészeknél. Ezt jellemzően változtatható frekvenciájú (VFD) motorral vagy többfokozatú sebességváltóval érik el, ami lehetővé teszi a kezelők számára, hogy a vágott anyag alapján állítsák be a fűrészlap sebességét. A keményebb fémek, például a rozsdamentes acél vagy a szerszámacél lassabb sebességet igényelnek a túlzott hőképződés elkerülése érdekében, míg a puhább anyagok, például az alumínium vagy a lágyacél sokkal gyorsabban vághatók.
Működés közben a fűrészkeret szabályozott hidraulikus vagy gravitációs nyomás alatt leereszkedik a befogott munkadarabra. Az érzékelők és az előtolási sebesség szabályzók szabályozzák, hogy a penge milyen gyorsan haladjon az anyagba, egyensúlyba hozza a sebességet a fűrészlap élettartamával és a vágási pontossággal. Sok modern egység rendelkezik automatikus előtolási sebesség-beállítással, amely érzékeli a vágási ellenállást, és valós időben lelassítja vagy felgyorsítja a pengét, hogy elkerülje a penge törését vagy idő előtti eltompulását.
Kulcsfontosságú alkatrészek, amelyek ezeket a gépeket hatékonysá teszik
A főbb részeinek megértése a Vízszintes nagy sebességű szalagfűrészgép segíti a kezelőket a problémák hibaelhárításában és a csúcsteljesítmény fenntartásában. Az alábbiakban felsoroljuk azokat az alkatrészeket, amelyek a legközvetlenebbül befolyásolják a vágási sebességet és pontosságot.
- Pengekerekek: Meghajtó és üresjárati kerekek, amelyek a szalagfűrészlapot a folyamatos hurokpályája körül vezetik.
- Pengevezetők: Keményfém vagy görgős vezetők a munkadarab közelében elhelyezve, hogy a pengét stabilan tartsák, és megakadályozzák a vándorlást nagy sebességű vágás során.
- Hidraulikus satu: Erősen rögzíti az anyagot, így a vibráció nem befolyásolja a vágási pontosságot.
- Hűtőfolyadék rendszer: Vágófolyadékot szállít a pengéhez, hogy csökkentse a súrlódásból származó hőt, ami kritikus fontosságú nagyobb sebességeknél.
- Vezérlőpult: Lehetővé teszi a kezelők számára a fűrészlap sebességének, előtolási sebességének és vágási hosszának beállítását, gyakran programozható előbeállításokkal az ismételt feladatokhoz.
A nagy sebességű modell választásának előnyei a szabványos szalagfűrészekkel szemben
Azok az üzletek, amelyek a szabványos vízszintes szalagfűrészről nagy sebességű változatra frissítenek, általában azonnal észreveszik a különbséget az áteresztőképességben. A gyorsabb késsebesség azt jelenti, hogy műszakonként több vágást kell végrehajtani, ami közvetlenül az alkatrészenkénti alacsonyabb munkaerőköltségben és a vevői rendelések gyorsabb teljesítésében nyilvánul meg. A nyers sebességen túl ezek a gépek általában tisztább vágási éleket produkálnak, csökkentve a másodlagos befejező munkák, például a sorjázás vagy a köszörülés szükségességét.
További előnye a penge hosszú élettartama. Bár ellentmondásosnak tűnhet, hogy a penge gyorsabb futtatása meghosszabbítaná annak élettartamát, a nagy sebességű modelleket jobb hőelvezetéssel és pontosabb előtolás-szabályozással tervezték, ami tulajdonképpen csökkenti a súrlódás és az anyagkötés okozta kopást. Ez kevesebb pengecserét, kevesebb állásidőt és alacsonyabb fogyóeszközök költségét jelenti a gép élettartama során.
A vágási sebességek összehasonlítása anyagtípusok között
| Anyag | Ajánlott pengesebesség (ft/perc) | Tipikus alkalmazás |
| Enyhe acél | 200-350 | Szerkezeti rúd, cső |
| Rozsdamentes acél | 80-150 | Élelmiszeripari berendezések, orvosi alkatrészek |
| Alumínium | 400-600 | Repülési, extrudálási készlet |
| Szerszámacél | 60-120 | Forma- és szerszámkészítés |
Mire kell figyelni vásárláskor
Nem minden vízszintes nagysebességű szalagfűrész készül egyforma, és a megfelelő kiválasztása nagymértékben függ az üzletben végzett munka típusától. Vásárlás előtt vegye figyelembe ezeket a tényezőket.
- Vágási kapacitás: Ellenőrizze a maximális kerek, négyzet alakú és téglalap alakú kapacitást, hogy megbizonyosodjon arról, hogy megfelel-e a szokásos készletméreteknek.
- Pengesebesség-tartomány: Keressen széles állítható tartományt, hogy a gép hatékonyan kezelhesse mind a lágy, mind a kemény fémeket.
- Automatizálási szint: A félautomata gépek kézi rögzítést és ciklusindítást igényelnek, míg a teljesen automatikus modellek maguk kezelik a befogást, a vágást és az anyagtovábbítást.
- Keretmerevség: A nehezebb, merevebb keret csökkenti a vibrációt és javítja a vágás egyenességét nagy sebességnél.
- Pengefeszítő rendszer: Az egyenletes, megbízható feszítés elengedhetetlen a pontosság megőrzéséhez a sebesség növekedésével.
Kézi és automatikus adagolási lehetőségek
A kézi adagológépek segítségével a kezelő közvetlenül szabályozhatja, hogy a penge milyen gyorsan ereszkedik le az anyagba, ami hasznos lehet a változatos, kis volumenű munkákat végző kis üzletekben. Az automata adagológépek viszont hidraulikus vagy szervohajtású rendszereket használnak a süllyedési sebesség előre beállított paraméterek alapján történő szabályozására, így jobb választás a nagy mennyiségű gyártáshoz, ahol a következetesség fontosabb, mint a gyakorlati beállítás.
Karbantartási tippek az egyenletes vágási sebesség érdekében
A rendszeres karbantartás az, ami elválasztja az évekig jól működő gépet attól a géptől, amely néhány hónap után kezd elveszíteni a pontosságát. A fűrészlap feszességét naponta ellenőrizni kell, mivel a meglazult fűrészlap nagy sebességű vágás közben elkalandozik, és ferde vagy egyenetlen felületeket eredményez. A hűtőfolyadék szintje és koncentrációja is rutin odafigyelést igényel, mivel az elégtelen hűtőfolyadék-áramlás gyorsabb késkopáshoz vezet, és a fém elszíneződését okozhatja a túlzott hő hatására.
A pengevezetőket és a kerékcsapágyakat is érdemes havi rendszerességgel ellenőrizni, mivel a kopott vezetők lehetővé teszik a fűrészlap meghajlását vágás közben, ami csökkenti a sebességet és a pontosságot is. Ha a hidraulikus rendszert megfelelően feltöltve és légzsebektől mentesen tartja, a satubilincsek egyenletes nyomást biztosítanak, ami különösen fontos, ha a gépet nagyobb sebességbeállításokkal járatja, ahol az instabilitás a végső vágásnál jobban észrevehető.
Gyakori hibák, amelyek lelassítják a nagy sebességű vágást
Még egy jól megépített vízszintes nagysebességű szalagfűrész is alulteljesíthet, ha nem megfelelően működik. Az egyik leggyakoribb hiba az anyagvastagsághoz nem megfelelő pengeosztás, ami a fogak idő előtti eltömődését vagy lecsupaszítását okozza. Egy másik gyakori probléma a fűrészlap maximális fordulatszáma minden munkához, anyagtípustól függetlenül, ami lerövidíti a penge élettartamát, és a gyakoribb pengecsere miatt lelassíthatja az általános termelékenységet.
A rossz eredmények másik hibája a munkadarab megfelelő rögzítésének kihagyása. Ha az anyag nincs szorosan rögzítve, a nagy sebességű vágás során fellépő vibráció a fűrészlap elsodródását okozhatja, ami leselejtezett alkatrészeket és anyagpazarlást eredményezhet. Ha a vágás megkezdése előtt néhány másodpercet vesz igénybe a megfelelő rögzítés és a penge igazításának ellenőrzése, az jelentős mértékben kifizetődik mind a sebesség, mind az alkatrészminőség tekintetében a műszak során.
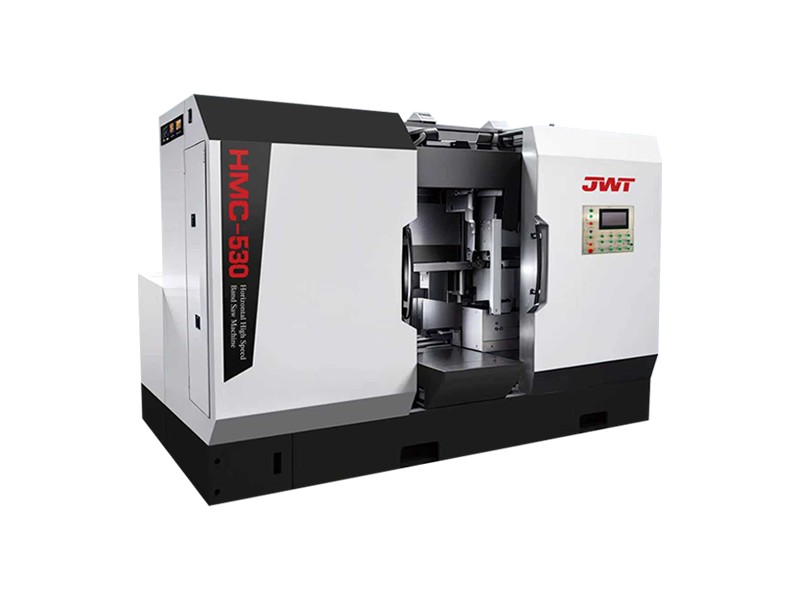
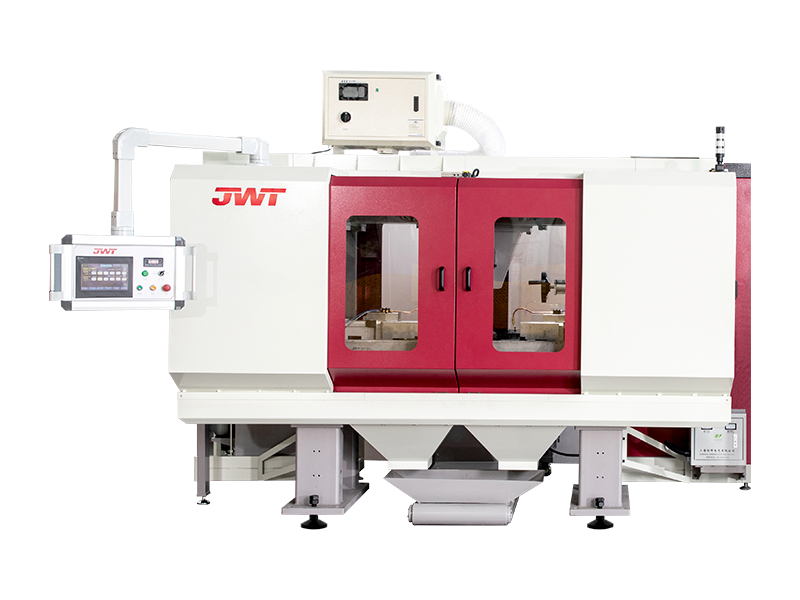
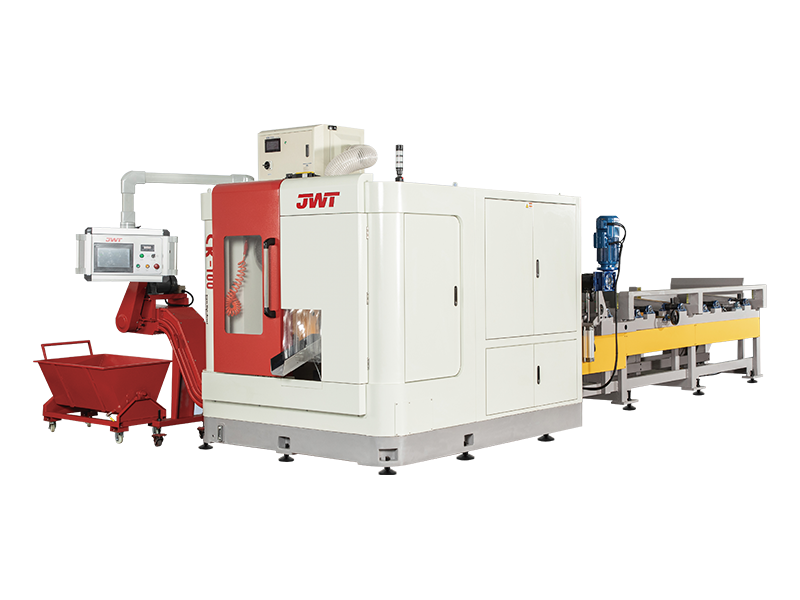
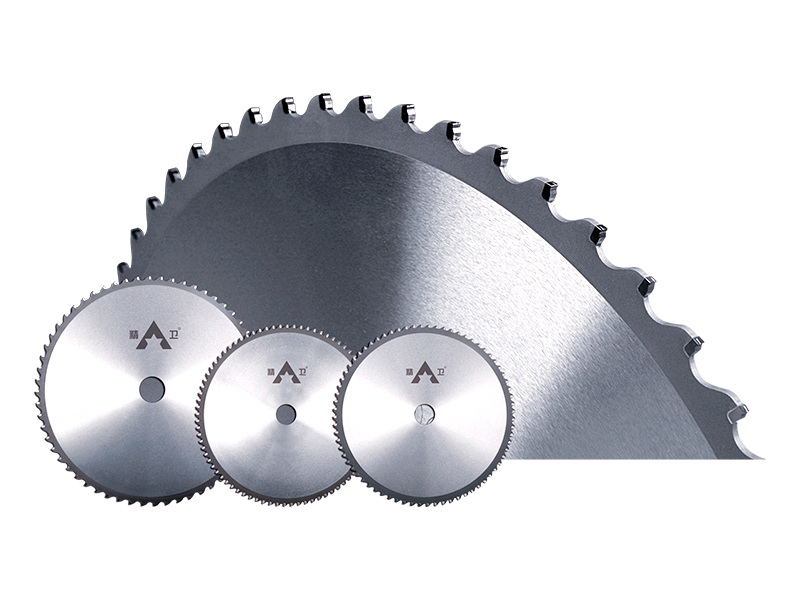
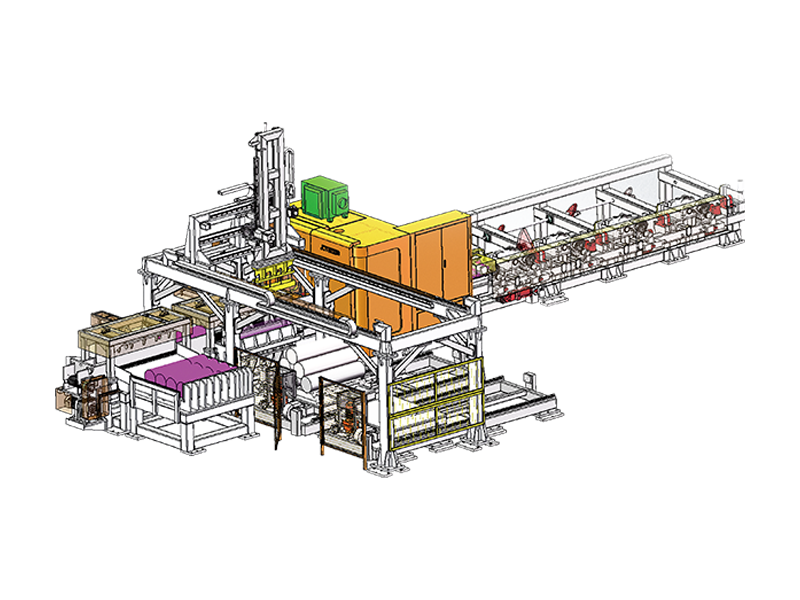
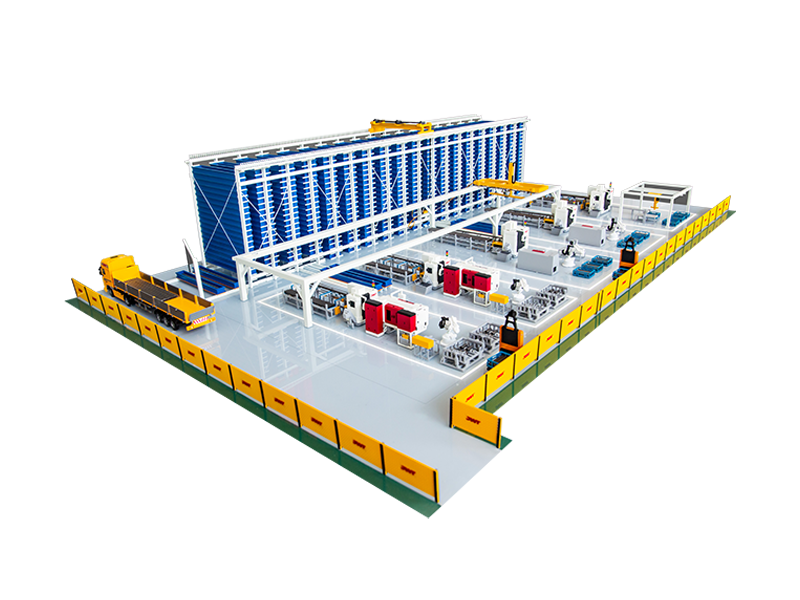
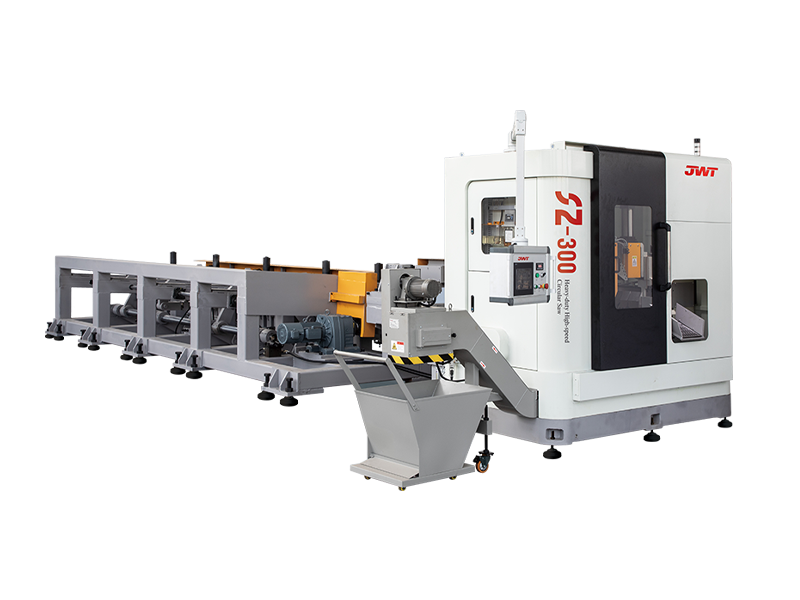
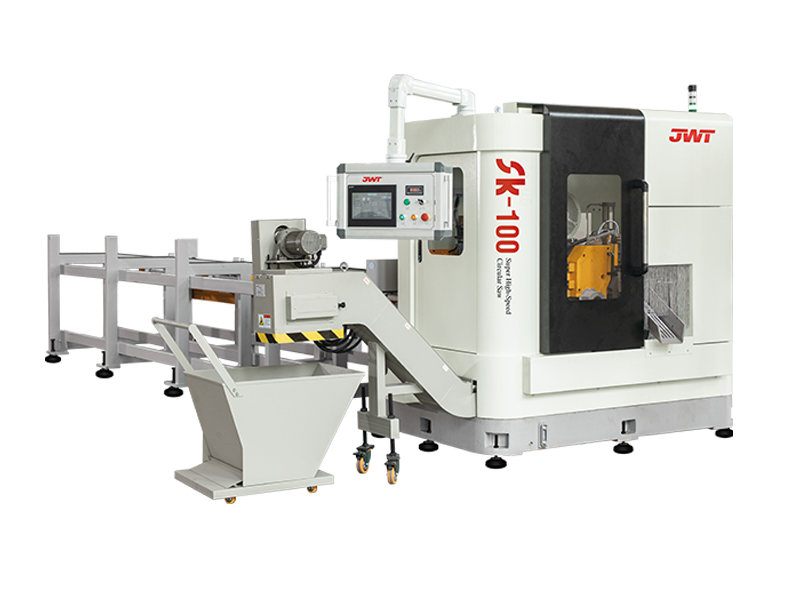
Ha felkeltette érdeklődését körfűrészgépünk vagy gyártósorunk, kérjük, forduljon hozzánk
ELÉRHETŐSÉGEK
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang tartomány
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Termékek
Gyors link
Hírek
Mobil terminál
